

ASTM A53 -Speċifikazzjoni standard għall-pajp tal-azzar tal-karbonju wweldjat u mingħajr saldatura żviluppat mis-Soċjetà Amerikana għall-Ittestjar u l-Materjali (ASTM). L-istandard ikopri varjetà ta 'daqsijiet u ħxuna tal-pajpijiet u japplika għal sistemi ta' pajpijiet użati għat-trasport ta 'gassijiet, likwidi u fluwidi oħra.
Il-pajp ASTM A53 huwa maħsub għal applikazzjonijiet mekkaniċi u ta 'pressjoni u huwa wkoll aċċettabbli għal użi ordinarji fil-linji tal-fwar, ilma, gass u arja.
Daqsijiet:
½" – 12" xi limitazzjonijiet jiddependu fuq il-grad. Daqsijiet sa 26" OD huma disponibbli fuq bażi limitata.
Speċifikazzjoni Standard għal Pajpijiet, Azzar, Iswed u Sħan-Dipped, Żingu-Miksijin, Iwweldjati u Bla Saldatura. Din l-ispeċifikazzjoni tkopri pajp ta' l-azzar galvanizzat mingħajr saldatura u wweldjat iswed u sħun-.
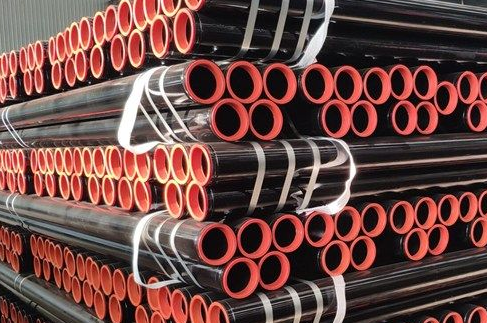
Tipi ta' Pajpijiet ASTM A53:
It-tipi u l-gradi li ġejjin ta 'pajp A53 huma koperti f'din l-ispeċifikazzjoni:
Pajp tat-Tip F – Forn-butt-iwweldjat, iwweldjat kontinwu Grad A
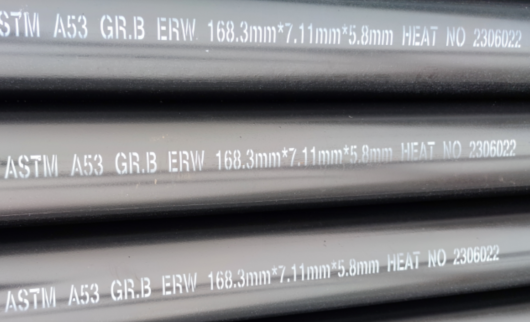
Pajp tat-Tip E - Reżistenza-elettrika-iwweldjata, Gradi A u B, imsejħa pajp A53 ERW
Pajp tat-Tip S - Seamless, Gradi A u B, imsejjaħ A53 Pajp mingħajr saldatura
ASTM A53 Rekwiżiti standard tal-galvanizzazzjoni:
Speċifikazzjoni standard ASTM A53 inklużi rekwiżiti galvanizzati hot dipped (kisi taż-żingu) għal pajp ta 'Grad B ASTM A53.
Barra minn hekk, hemm galvanizzazzjoni interna u esterna tal-pajpijiet. Permezz tal-proċeduri ta 'hot dip, il-ħxuna taż-żingu ta' kwalunkwe grad għandha tkun konformi mal-ispeċifikazzjoni B6.
Il-piż tal-kisi taż-żingu m'għandux ikun inqas minn 1.8 oz/ft2, 0.55 kg/m2, u kull piż tal-kampjun m'għandux ikun inqas minn 1.6 oz/ft2 0.49 kg/m2, sadanittant il-wiċċ ta 'barra tal-kampjun u l-piż tal-wiċċ ta' ġewwa m'għandux ikun inqas minn 1.3 oz/ft2 0.40 kg/m2.
Applikazzjonijiet ASTM A53:
1 Arkitettura: pipeline massimu taħt aktar estrazzjoni ta 'ilma ta' taħt l-art meta torrijiet, bojlers, ġarr ta 'ilma sħun u l-bqija.
2 Makkinar, settijiet li jġorru, makkinarju għall-ipproċessar u aċċessorji oħra.
3 Klassi elettrika: distribuzzjoni tal-gass, kondjuwit tal-fluwidu tal-enerġija tal-ilma.
4 Impjanti tal-enerġija mir-riħ ta' tubi anti-statiċi.
PROPRJETAJIET MEKKANIĊI – ĦTIĠIET TENSIBILI
| Seamless u ERW | Grad A | Grad B |
| Qawwa tat-tensjoni, min, psi | 48,000 (Akbar minn jew ugwali għal 330 Mpa) | 60,000 (Akbar minn jew ugwali għal 415 Mpa) |
| Qawwa tar-Rendiment, min, psi | 30,000 (Akbar minn jew ugwali għal 205 Mpa) | 35,000 (Akbar minn jew ugwali għal 240 Mpa) |
| Titwil (%) | Iktar minn jew ugwali għal 35 | Iktar minn jew ugwali għal 30 |
Differenza ewlenija:
Il-Grad B għandu saħħa ogħla (qawwa ta 'rendiment akbar minn jew ugwali għal 240MPa) u huwa adattat għal sistemi ta' pipeline ta 'pressjoni ogħla.
Il-Grad A għandu plastiċità aħjar (titwil akbar minn jew ugwali għal 35%) u huwa aktar adattat għall-liwi kiesaħ, l-istralċ u proċessi oħra ta 'formazzjoni.
ĦTIĠIET KIMIĊI GĦAL ASTM A53:
| Seamless u ERW | C max % | Mn max % | P max % | S max % |
| Grad A | 0.25 | 0.95 | 0.05 | 0.045 |
| Grad B | 0.30 | 1.20 | 0.05 | 0.045 |
| Tip |
Karbonju max. % |
Manganiż max. % |
Fosfru max. % |
Kubrit max. % |
Ram max. % |
Nikil max. % |
Kromju max. % |
Molibdenu max. % |
||||||||
| Grad A | Grad B | Grad A | Grad B | Grad A | Grad B | Grad A | Grad B | Grad A | Grad B | Grad A | Grad B | Grad A | Grad B | Grad A | Grad B | |
| Tip S (bla saldatura) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tip E (iwweldjat b'reżistenza-elettrika) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tip F (forn-pajp iwweldjat) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Tqabbil ta' xenarji ta' applikazzjoni tipiċi:
A53 GR.A: Użati komunement fil-kostruzzjoni, kampijiet ta' trasport ta' fluwidu bi pressjoni -baxxa (Inqas minn jew ugwali għal 5MPa), bħal pajpijiet tal-plaming, appoġġ tal-istruttura tal-bini, u sistemi tal-fwar ta' pressjoni-baxxa.
A53 GR.B: Użat komunement fil-pitrolju, industrija kimika, manifattura ta 'makkinarju, trasport ta' fluwidu bi pressjoni medja u għolja (Inqas minn jew ugwali għal 15MPa), bħal pipelines taż-żejt u tal-gass, pipelines awżiljarji tal-bojler bi pressjoni għolja, u partijiet strutturali mekkaniċi.
Differenza ewlenija:
Il-Grad A huwa adattat għal pressjoni baxxa, sistemi mhux-kritiċi, bħal pajpijiet tal-plaming tal-bini u tal-arja kkundizzjonata.
Il-Grad B huwa adattat għal pipelines industrijali ta 'pressjoni medja u għolja, bħall-industriji taż-żejt u kimiċi.
Kif tagħżel il-grad it-tajjeb?
Fluwidu ta' pressjoni-baxxa, rekwiżiti ta' tgħawwiġ/istralċ fil-kesħa → Grad A (rendiment ekonomiku, iffurmar tajjeb)
Fluwidu ta' pressjoni medja- u għolja-, rekwiżiti ta' ġarr ta' tagħbija strutturali- → Grad B (saħħa ogħla, reżistenza tajba għall-pressjoni)
Il-Grad B ta' ASTM A53 huwa għażla komuni għal pipelines ta' pressjoni medja- u għolja-, filwaqt li l-Grad A huwa adattat għal applikazzjonijiet ta' liwi ta'-pressjoni baxxa, kiesaħ-. L-għażla tal-grad it-tajjeb skont il-kundizzjonijiet tax-xogħol speċifiċi tista 'tottimizza l-ispiża u l-prestazzjoni.
Tqabbil tal-pajp A53 ma 'standards oħra:
ASTM A106: Pajp mingħajr saldatura ta '-temperatura għolja u-pressjoni għolja (Inqas minn jew ugwali għal 650 grad), prodott biss b'metodi mingħajr saldatura, adattat għal sistemi ta' pipeline tal-fwar/żejt u gass.
API 5L: Pipelines taż-żejt u tal-gass fuq distanzi twal-, adattati għal rekwiżiti ta 'reżistenza għall-pressjoni u reżistenza għall-korrużjoni aktar stretti.
Proċess tal-manifattura tal-pajp tal-azzar ASTM A53:
Il-proċess ta 'produzzjoni tal-pajp tal-azzar ASTM A53 ivarja skond it-tip tiegħu (pajp mingħajr saldatura jew pajp iwweldjat) u metodu ta' manifattura speċifiku (bħal rolling bis-sħana, tpinġija kiesħa, iwweldjar ta 'reżistenza, eċċ.).
1. Proċess ta 'produzzjoni tal-pajp ta' l-azzar mingħajr saldatura
Il-pajp ta 'l-azzar mingħajr saldatura ASTM A53 huwa maqsum f'żewġ proċessi: rolling bis-sħana u tpinġija kiesħa. Il-proċess speċifiku huwa kif ġej:
(1) Proċess ta 'produzzjoni ta' pajp mingħajr saldatura irrumblat bis-sħana
Preparazzjoni tal-pajp vojt: Agħżel billetta tal-azzar tal-karbonju li tissodisfa l-istandard (bħal azzar 20 # li jikkorrispondi għall-grad A53-B).
Tisħin: Saħħan sa 1100 grad ~ 1250 grad f'forn taċ-ċirku jew forn tal-mixi.
Titqib: Uża cross-magna tat-titqib tal-irrumblar jew magna tat-titqib tal-pressjoni biex ittaqqab il-billetta solida f'tubu mhux maħdum vojt.
Irrumblar: Estendi u sforma permezz ta' tliet-rolling cross-rolling jew rolling mill kontinwu.
Daqs: Aġġusta d-dijametru ta 'barra u l-ħxuna tal-ħajt għal daqs standard.
Tkessiħ: Tkessiħ bl-arja jew tkessiħ ikkontrollat.
Iddrittar: Elimina d-deformazzjoni tal-liwi.
Sejbien: Test tal-pressjoni tal-ilma, skoperta ta 'difetti ultrasoniku (UT), eċċ.
Magazzinaġġ: Immarkar, ippakkjar u ħażna.
Karatteristiċi:
Effiċjenza tal-produzzjoni għolja, adattata għal pajpijiet b'ħitan ta'-dijametru kbir-.
Il-ħruxija tal-wiċċ hija relattivament għolja, u l-uniformità tal-ħxuna tal-ħajt hija kemmxejn inferjuri għal dik ta 'tubi miġbuda-kesħa.
(2) Proċess ta 'produzzjoni ta' pajp mingħajr saldaturi miġbud-kiesaħ
Tisħin u perforazzjoni tal-billetta tat-tubu (l-istess bħall-irrumblar bis-sħana).
Intestatura: konvenjenti għall-ikklampjar tal-magna tat-tpinġija kiesħa.
Ittemprar: telimina l-istress intern u ttejjeb il-plastiċità.
Pickling: neħħi l-iskala tal-ossidu.
Tpinġija kiesħa: tpinġija multi-passa għad-daqs tal-mira (dijametru ta 'barra jista' jkun preċiż għal ± 0.1mm).
Trattament tas-sħana: normalizzazzjoni jew ittemprar biex taġġusta l-prestazzjoni.
Spezzjoni u ħażna (l-istess bħall-irrumblar bis-sħana).
Karatteristiċi:
Preċiżjoni dimensjonali għolja u finitura tajba tal-wiċċ.
Adattat għal tubi b'ħitan-rqaq ta' dijametru żgħir- (bħal tubi għal ċilindri idrawliċi).
2. Proċess ta 'produzzjoni tal-pajp ta' l-azzar iwweldjat
Il-pajpijiet iwweldjati ASTM A53 jinkludu prinċipalment iwweldjar b'reżistenza elettrika (ERW) u wweldjar bl-ark mgħaddas (SAW/LSAW):
(1) Proċess tal-iwweldjar b'reżistenza elettrika ta' frekwenza-għola (ERW Pipe).
Pretrattament ta ' l-istrixxa ta ' l-azzar: uncoiling, livellar, u tirqim.
Formazzjoni: L-istrixxa ta 'l-azzar hija rrumblata gradwalment f'forma ta' tubu minn settijiet multipli ta 'rombli, u t-truf huma allinjati għall-iwweldjar.
Iwweldjar ta 'frekwenza għolja (HFW): It-truf huma msaħħna b'kurrent ta' frekwenza għolja u taħt pressjoni biex jifformaw weldjatura kontinwa.
Trattament bis-sħana tal-weldjatura: Ittemprar mill-inqas 540 grad biex telimina l-martensite.
Daqs u drittar: Żgura l-eżattezza dimensjonali.
Spezzjoni: Ittestjar tal-kurrent Eddy (ET), test tal-pressjoni tal-ilma, eċċ.
Karatteristiċi:
Effiċjenza tal-produzzjoni għolja u spiża baxxa.
Adattat għal pajpijiet ta 'dijametru żgħir u medju (bħal pajpijiet galvanizzati għall-kostruzzjoni).
(2) Proċess ta 'wweldjar bl-ark mgħaddas (SAW/LSAW Pipe).
Tħin tal-pjanċa tal-azzar: Tħin b'żewġ -naħat tat-tarf tal-pjanċa tal-azzar biex tiżgura l-forma tal-kanal u l-eżattezza dimensjonali.
Pre-liwi: It-tarf tal-pjanċa tal-azzar huwa ffurmat fil-kurvatura meħtieġa minn pre-magna tal-liwja biex tiffaċilita l-iffurmar sussegwenti.
JCOE forming: Gradwalment ippressat f'forma "J-C{-O" u mbagħad magħluqa f'tubu vojt.
Pre-wweldjar: L-iwweldjar protett bil-gass (MAG) jintuża biex jiffissa temporanjament il-ġonta.
Iwweldjar bl-ark mgħaddas intern u estern: Uża magna tal-iwweldjar bl-ark mgħaddas b'ħafna -wajers biex iwweldja l-weldjatura fuq iż-żewġ naħat biex tiżgura saħħa għolja.
Espansjoni tad-dijametru: Ittejjeb id-distribuzzjoni tal-istress.
Sejbien: X-ray (RT), ultrasoniku (UT)
Karatteristiċi:
Applikabbli għal pajpijiet b'ħitan ta'-dijametru kbir-(bħal pajpijiet taż-żejt u tal-gass).
Is-saħħa tal-weldjatura hija għolja, iżda l-ispiża hija għolja.
Pajp iwweldjat ERW (dijametru żgħir): iwweldjar ta 'reżistenza ta' frekwenza għolja -, adattat għall-kostruzzjoni u strutturi mekkaniċi.
Pajp iwweldjat SAW/LSAW (dijametru kbir): iwweldjar bl-ark mgħaddas, adattat għat-trasport taż-żejt u tal-gass, pajpijiet ta 'pressjoni għolja -.
Spezzjoni tal-kwalità tal-pajp tal-azzar ASTM A53:
Ittestjar mhux-distruttiv (NDT):
Sejbien ta 'difetti ultrasoniku (UT): Issib difetti interni ta' weldjaturi u materjali ġenituri.
X-detezzjoni tar-raġġi X (RT): Iċċekkja għal difetti bħal pori u nuqqas ta' fużjoni ġewwa l-weldjatura.
Ittestjar ta 'partiċelli manjetiċi (MT): Użat għall-iskoperta ta' xquq tat-tarf tal-pajp.
Test idrostatiku: Ittestja l-kapaċità tal-pressjoni ta 'kull pajp tal-azzar biex tiżgura l-ebda tnixxija
Kontroll strett tal-kwalità (bħal skoperta ta 'difetti, test idrostatiku) u trattament tal-wiċċ (galvanizzazzjoni, kisi) jiżguraw li jissodisfa l-istandard ASTM A53 u jissodisfa l-ħtiġijiet ta' industriji differenti.
Rekwiżiti tal-liwi:
Għal pajp NPS 2(DN50) u taħt, tul suffiċjenti ta 'pajp għandu jkun kapaċi jitgħawweġ kiesaħ permezz ta' 90 grad madwar mandrin ċilindriku, li d-dijametru tiegħu huwa tnax-il darba d-dijametru ta 'barra tal-pajp, mingħajr xquq ta' żvilupp fi kwalunkwe porzjon u mingħajr ma tiftaħ il-weldjatura.
Meta ordnat għal coiling mill-qrib, il-pajp għandu joqgħod jitgħawweġ kiesaħ permezz ta '180 grad madwar mandrin ċilindriku, li d-dijametru tiegħu huwa tmien darbiet id-dijametru ta' barra tal-pajp, mingħajr ħsara.
Pajp doppju extra b'saħħtu fuq NPS 1 1/4(DN 32) m'għandux għalfejn jiġi soġġett għat-test tal-liwja.
Test tal-iċċattjar:
It-test tal-iċċattjar għandu jsir fuq pajp fuq NPS 2(DN 50) bil-ħxuna kollha żejda b'saħħitha u eħfef.
Għal pajp mingħajr saldatura, kampjun tat-test mill-inqas 2 1/2 pulzieri (60mm) fit-tul għandu jkun iċċattjat kiesaħ bejn pjanċi paralleli f'żewġ stadji. Matul l-ewwel pass, li huwa test għad-duttilità, l-ebda xquq jew waqfiet fuq ġewwa, barra, jew uċuħ tat-tarf. Matul it-tieni pass, li huwa t-test għas-saħħa, l-iċċattjar għandu jitkompla sakemm il-kampjun tat-test jinkiser jew il-ġnub opposti tal-pajp jiltaqgħu. Evidenza ta' materjal laminat jew mhux tajjeb li jiġi żvelat matul it-test kollu tal-iċċattjar għandha tkun kawża għal rifjut.
Għal pajp iwweldjat b'reżistenza elettrika, kampjun tat-test fil-leat 4in. (100mm) fit-tul għandu jkun iċċattjat kiesaħ bejn pjanċi paralleli fi tliet passi, bil-weldjatura tinsab jew 0 grad jew 90 grad mil-linja tad-direzzjoni tal-forza. Matul l-ewwel pass, li huwa test għad-duttilità tal-weldjatura, m'għandu jseħħ l-ebda xquq jew ksur fuq l-uċuħ ta 'ġewwa jew ta' barra fil-weldjatura sakemm id-distanza bejn il-pjanċi tkun inqas minn żewġ terzi tad-dijametru speċifikat tal-pajp. bħala t-tieni pass, l-iċċattjar għandu jitkompla bħala test għad-duttilità 'l bogħod mill-weldjatura. Matul it-tieni pass, l-ebda xquq jew waqfiet fuq l-uċuħ ta 'ġewwa jew ta' barra 'l bogħod mill-weldjatura. Matul it-tielet pass, li huwa test għas-saħħa, l-iċċattjar għandu jitkompla sakemm il-kampjun tat-test jinkiser jew il-ħitan opposti tal-pajp jiltaqgħu. Evidenza ta' materjal laminat jew mhux tajjeb jew ta' weldjatura mhux kompluta li tiġi żvelata mit-test tal-iċċattjar għandha tkun kawża ta' rifjut.


